一次性杯
以片材成型的杯,其尺寸与速度须匹配所选材料和模具。
 LONGKOU DEYI包装机械
德一 / 设备目录
1 套整线与 25 款设备,直接查看介绍。
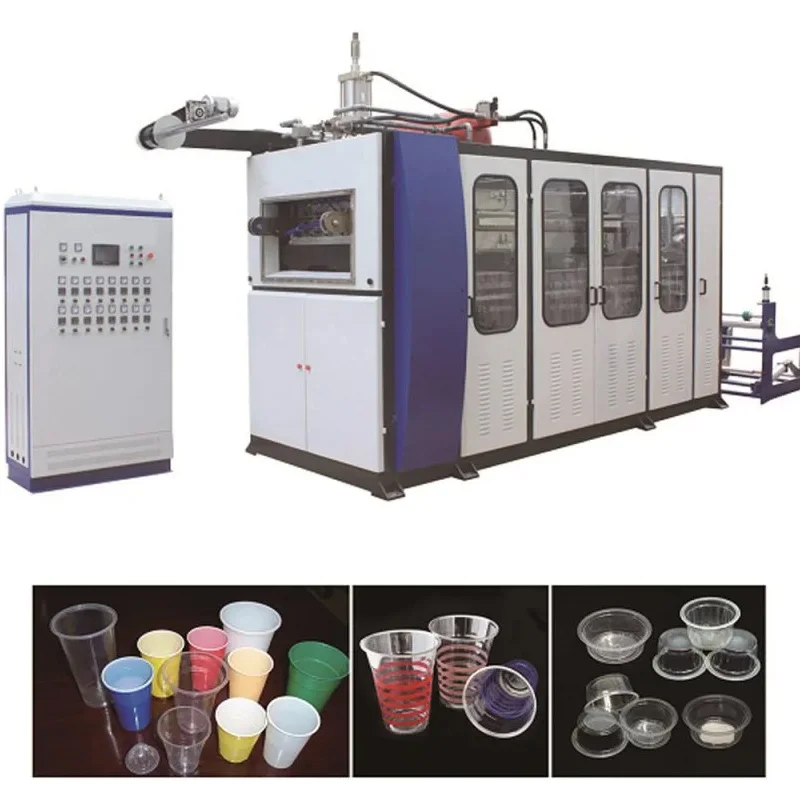
以片材成型的杯,其尺寸与速度须匹配所选材料和模具。
热成型包装容器与托盘。
采用相应产品模具生产的盖。
| 参数 | 数值 |
|---|---|
| 电源 | 380V/3P/50HZ |
| 材料 | PP/PS/PET/PVC塑料热成型片材 |
| 驱动方式 | 凸轮+气缸 |
| 成型速度 | ≤32周期/分钟(深度≤130 mm) |
| 片材宽度 | W=720 mm(可调) |
| 压缩空气压力 | 0.6~0.8Mpa |
| 耗气量 | 2200L/min |
| 空气压缩机供气能力 | 2200~3000L/min |
| 耗水量 | ≤0.5m³ |
| 设备尺寸 | 3.3×1.4×2.2m |
| 耗电参数 | 约45 kW |
产品资料标明DYDB,但未提供更具体的型号。
技术表列出PP、PS、PET和PVC热成型片材;简介则列出PP、PE、PET和PVC。两处共同包含PP、PET和PVC;确定材料范围前须解决PE与PS兼容性的差异。
按目标产品选择片材牌号、厚度和模具。产品资料规定片宽720 mm可调,成型深度不超过130 mm时最高32周期/分钟。这些是产品资料上限,不是所有杯型或片材的保证值。
PLC与触摸屏人机界面用于自动流程的操作与调整。独立温区可按片材和产品调节加热。四柱锁模结构支撑成型组件对中。
公布的驱动描述不一致:特点文字为液压和气动,参数表为“凸轮+气缸”。发布与其他驱动系统的比较前,须确认所选设备的实际驱动配置。
原描述声称省人工、维护少且噪声低,并称液压/气动系统优于传统机械凸轮系统,但技术表却写“凸轮+气缸”。因此驱动配置及噪声、维护对比均尚未确认。产品资料还展示ISO 9001标识,但未提供证书详情,属于未核实的产品资料表述。
新资料700/720/800/850液压与气动系列与本页产品资料凸轮+气缸配置分别展示,不能混用速度、成型深度、功率或材料范围。新资料概述“全伺服”与表内驱动方式不一致,具体驱动需确认;PET须经改装。850型成型面积第一维850 mm与最大片宽800 mm的方向及有效尺寸需确认,耗水≤0.5 m³未给时间基准。
从片材到成品,从精密成型到规模生产,为饮品包装制造注入装备力量。
一次性杯热成型机,是将热塑性塑料片材加热软化,再利用模具、机械拉伸以及气压或真空作用,使片材形成杯体,经过冷却定型、冲切分离与收集,制成一次性塑料杯的设备。
它广泛服务于饮品、乳制品、冷冻甜品及其他食品包装场景。常见产品包括饮水杯、冷饮杯、果汁杯、酸奶杯、果冻杯和冰淇淋杯等,具体生产范围取决于设备结构、模具和材料条件。
热成型制杯以片材为起点,通过多腔模具在一个生产循环内形成多个杯体。杯子的尺寸、形状与每模数量,由产品设计、模具排布和设备加工范围共同决定。塑料杯热成型机加工塑料片材;纸杯机则主要进行纸张围合、接合和杯底封合,两者的原料与加工方式不同。
片材放卷 → 送片定位 → 加热软化 → 辅助拉伸与成型 → 冷却定型 → 冲切分离 → 取杯计数 → 堆叠包装。
不同机型的工位安排有所不同。成型与切断可以采用不同组合,取杯、堆叠和包装也可能通过配套设备完成。
1 片材放卷与输送定位
成卷片材安装在放卷装置上,经过导向与送料机构进入加热区域。设备按设定节拍输送片材,使其与模具位置保持对应。送料不稳定,可能引起成型位置偏移、切边不均或材料浪费,因此片材导向、夹持状态与送料长度需要共同调整。
2 加热软化
加热系统使片材达到适合拉伸与成型的状态。不同材料、不同厚度及不同杯型,需要匹配不同的加热条件。加热不足可能导致轮廓不完整、拉伸困难;加热过度则可能造成片材下垂、局部过薄或外观缺陷。生产时需要围绕片材状态调整温度分布和加热时间。
3 辅助拉伸与模具成型
软化后的片材进入成型区域,通过机械辅助拉伸及气压或真空作用贴合模具,形成杯口、杯壁和杯底。对于较深的杯子,辅助拉伸有助于分配材料。拉伸动作与成型时序影响杯壁厚度分布,以及杯底和转角处的成型质量。液压或伺服描述机构驱动方式,正压或负压描述片材成型方式,两者需要分别确认。
4 冷却定型
杯体形成后,需要适当冷却,使材料保持目标形状并顺利脱模。冷却不足可能导致脱模后变形,影响尺寸与堆叠;冷却时间过长又会限制生产节拍。冷却系统应与材料、杯重、模具结构和生产速度相匹配。
5 冲切分离
冲切机构将杯体从周围片材骨架中分离。切断位置、刀具状态和模具配合影响杯口整齐度,也会影响杯盖配合或封口表现。部分杯型需要后续卷边加工,是否配置卷边设备应根据产品结构和使用要求确定。
6 取杯计数与堆叠
成品杯从模具中取出后,进入收集或堆叠环节,按设定数量形成杯组,便于包装与运输。如果频繁出现卡杯、倒杯或堆叠不齐,会降低实际产量,因此应观察完整流程的稳定表现。
| 主要系统 | 主要作用 | 对生产的影响 |
|---|---|---|
| 放卷与送料系统 | 支撑片材、导向并按节拍送片 | 影响定位、输送稳定性和材料利用 |
| 加热系统 | 使片材达到适宜成型状态 | 影响拉伸、外观和成型一致性 |
| 成型与拉伸机构 | 完成合模、辅助拉伸及成型动作 | 影响杯型、壁厚分布与节拍 |
| 模具及冷却系统 | 形成轮廓并带走热量 | 影响尺寸、脱模和定型速度 |
| 冲切系统 | 分离杯体与片材骨架 | 影响杯口质量与切断一致性 |
| 取杯与堆叠系统 | 收集、计数并排列成品 | 影响后端衔接与连续生产 |
| 电气控制系统 | 设置和协调各工序参数 | 影响操作、调试及故障判断 |
| 气动及液压等辅助系统 | 为机构及工艺提供支持 | 影响动作执行和运行稳定性 |
该系列适用材料列为PP、PE、PS及生物降解材料,经改装可适用于PET。材料适用范围需要落实到具体片材:材料牌号、配方、厚度与产品结构不同,加热、拉伸、冷却和脱模条件也可能不同。生物降解材料包含不同体系,需要逐项确认加工条件。
| 产品方向 | 主要关注点 |
|---|---|
| 冷饮杯、果汁杯 | 外观、杯体挺度、杯口尺寸与堆叠 |
| 较大容量饮品杯 | 成型深度、壁厚分布和握持表现 |
| 酸奶杯、果冻杯 | 杯沿平整度与后续封口适配 |
| 冰淇淋杯、异形杯 | 产品轮廓、脱模条件和收集方式 |
| 轻量化薄壁杯 | 杯重稳定性、局部厚度和实际使用性能 |
| 规格项目 | 700型 | 720型 | 800型 | 850型 |
|---|---|---|---|---|
| 电源规格 | 380V/三相/50Hz,可定制 | 同左 | 同左 | 同左 |
| 成型面积 mm | 680 × 350 | 700 × 420 | 750 × 560 | 850 × 560 |
| 适用材料 | PP、PE、PS及生物降解材料;经改装可适用于PET | 同左 | 同左 | 同左 |
| 成型驱动方式 | 液压与气动 | 液压与气动 | 液压与气动 | 液压与气动 |
| 最高成型速度 次/分钟 | ≤35 | ≤35 | ≤30 | ≤25 |
| 最大适用片宽 mm | 680 | 700 | 750 | 800 |
| 工作压力 MPa | 0.6–0.8 | 0.6–0.8 | 0.6–0.8 | 0.6–0.8 |
| 耗气量 L/min | 2200 | 2500 | 2500 | 2500 |
| 空压机排气量 L/min | 2200–3000 | 2500–3000 | 2500–3000 | 2500–3000 |
| 耗水量 m³ | ≤0.5 | ≤0.5 | ≤0.5 | ≤0.5 |
| 外形尺寸 m | 3.7 × 1.5 × 2.5 | 3.8 × 1.6 × 2.5 | 4.1 × 1.7 × 2.6 | 4.5 × 1.7 × 2.6 |
| 电机功率 kW | 7.5 | 11 | 15 | 15 |
| 整机容量 kW | ≤90 | ≤110 | ≤140 | ≤150 |
| 整机重量 吨 | 4.8 | 5.5 | 6 | 7 |
产品一致性:连续生产中,杯重、杯口尺寸、杯型和堆叠状态能否保持稳定,直接影响交付品质。
单位合格品成本:片材耗用、边料比例、废品、能源、人工和停机损失共同影响成本。降低杯重应以满足产品使用要求为前提。
持续有效产出:最高速度只是一个指标。成型、冷却、切断和堆叠协调运行,才能将设备速度转化为合格产品。
产品切换与维护效率:换模是否方便、参数是否便于恢复、常用部件是否易维护,都会影响多规格生产的组织效率。
交付与服务支持:模具匹配、安装调试、操作培训、备件供应与问题处理,是设备长期使用的重要组成部分。
热成型机是制杯生产线的核心设备之一。完整生产还需根据采购片材或自产片材的方案配置上下游设备。
片材挤出设备:用于自产片材;采购成品片材时,可采用离线供片方案。
空压与空气处理设备:提供符合要求的压缩空气。
冷却设备:为模具及相关系统提供适宜的冷却条件。
边料处理设备:收集或处理冲切后的片材骨架,后续利用需结合材料和产品要求确定。
卷边、印刷与包装设备:按杯型结构、外观及交付方式配置。
不同项目应从产品、产量及现场条件出发,确定适宜的整线组合。
选型首先明确产品,再匹配设备。建议准备以下信息:
1. 产品图纸或样杯:杯口直径、杯高、容量、杯重和杯底结构。
2. 材料要求:材料种类、牌号及片材厚度。
3. 生产目标:每天计划产量、班次和主要产品规格。
4. 成品要求:外观、重量波动、杯盖配合、封口及堆叠要求。
5. 现场条件:电力、供气、冷却、空间及上料方式。
6. 交付范围:模具、辅助设备、安装、培训与服务内容。
德一——以精工塑形,以创新蓄势。让装备连接产品与市场,让每一次成型积累品质,让每一套生产方案承接客户的发展目标。
自动上料:产品资料规定双料杆上料装置适用卷径1,100 mm,标示承载量500 kg,采用伺服电机和红外控制。请确认承载量是单杆值还是整机值。
伺服输送:片材沿铝合金链导轨移动;导轨水冷、电动可调,片材输送采用伺服驱动。
产品资料将输送链导轨描述为航空铝合金,配水冷、电动可调导轨及伺服驱动,但未提供合金牌号或材质证书,请确认实际导轨规格。
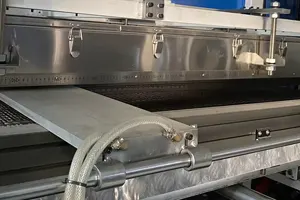
上下加热:产品资料介绍上下烘箱采用陶瓷加热瓦并配过载保护,烘箱长度为成型长度的三倍。
产品资料按生产需求提供定制规格与机型建议;请在报价中确认拟议配置。
请提供产品图纸或样品、片材材料与厚度、目标周期,以及可用气、水、电条件,并确认报价包含的模具、卸料方式及下游处理。
PP、PET和PVC在两处列表中均出现。一处为PE,另一处为PS,需针对拟用DYDB配置澄清。请随杯或容器图纸明确片材牌号及厚度。
产品资料列出深度不超过130 mm时最高32周期/分钟,这是产品资料上限,不是每种材料、厚度及杯型的确认速度。所选模具和片材条件需另行约定运行规范。
产品资料列出双杆卷料架、伺服送料与输送、水冷链导轨,以及陶瓷加热瓦上下烘箱。上料架承载量未说明是单杆还是总量,请结合目标卷料规格确认。
请提供产品、材料、尺寸及目标产量,以便核查设备和公用工程配置。
相关设备
选定配置之前
针对这款一次性杯热成型机,请在相同材料、产品和工况下比较拟议配置。
记录片材材料与厚度、杯尺寸、模腔数、周期及每小时合格杯数。
区分额定产量与实测合格产量,注明试验时长、不合格品、公用工程计量边界及开机条件。装机功率不等于实测能耗。
购买德艺设备后,我们安排工程师到现场协助安装、调试及操作培训。请确认项目设备、辅助系统、现场准备和服务安排。