汉堡盒与快餐盒
用于外带食品包装的成型纸板盒。
 LONGKOU DEYI包装机械
德一 / 设备目录
1 套整线与 25 款设备,直接查看介绍。
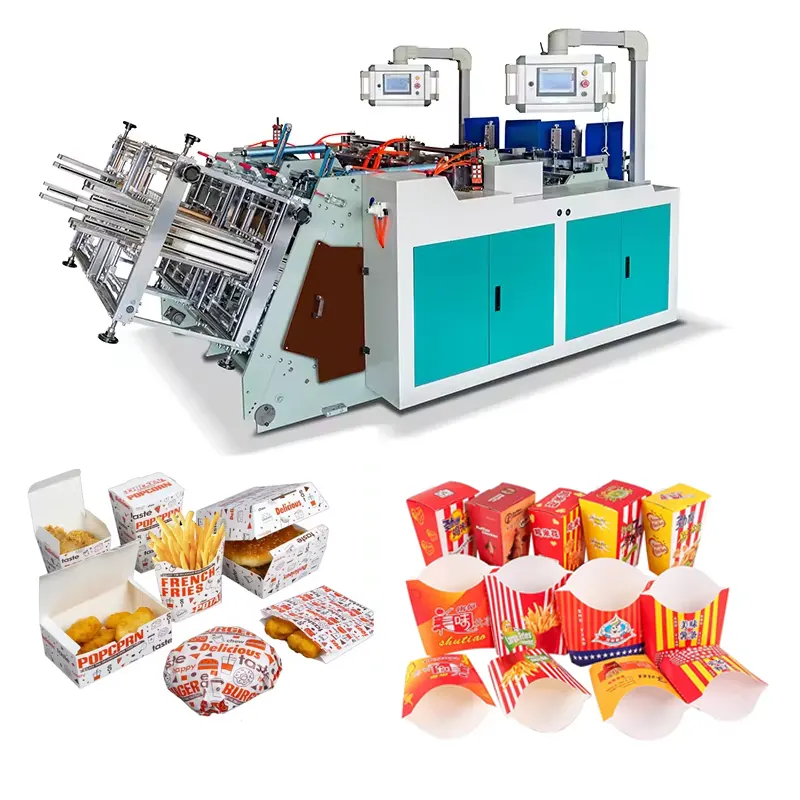
用于外带食品包装的成型纸板盒。
通过产品专用模具生产餐盒和方盒。
更换适用成型模具后,可生产开口食品包装盒。
公布的纸板、盒体尺寸及公用工程参数。请确认完整盒型与生产配置。
| 原料 | 200–600 g/m²纸板 |
|---|---|
| 生产速度 | 60–200个/分钟 |
| 盒长 | 100-450mm |
| 盒宽 | 100-600mm |
| 盒高 | 15-200mm |
| 电源 | 380V 50Hz |
| 总功率 | 5.5Kw |
| 外形尺寸 | 3600 |
| 重量 | 1800kg |
现行产品资料主视觉和特点文字为160个/分钟,而参数表仍为60–200个/分钟,差异尚未解决。生产规划前请确认具体机型,以及对应坯料、纸板、胶黏剂和成型设置的实际速度。
本页为预制纸板坯料折叠粘合式餐盒成型设备,不是纸浆模塑设备。新资料的规格数值与本页技术参数表一致;生产速度的产品资料文字与参数表差异仍需按实际机型确认。
纸质食品盒成型机,是将经过模切、压痕的平面纸坯,通过自动送纸、定位输送、涂胶或加热、折叠压合、定型收集等工序,加工成立体食品包装盒的自动化设备。它将原本需要人工折叠、粘合的操作整合为连续生产过程,为食品包装企业提升生产效率、保持产品一致性提供装备支持。
设备常用于汉堡盒、薯条盒、外卖餐盒、食品托盘及烘焙点心盒等容器的制造。不同机型适用的纸材、盒型和尺寸范围有所区别,应根据实际产品选择设备、模具及粘合工艺。
本介绍所述设备为纸板折叠粘合式成型机,以预先模切压痕的纸坯为原料;纸浆模塑餐盒生产线则以纸浆为原料,通过吸附成型、脱水、干燥或热压等工艺制盒,两者的设备配置和生产流程不同。
典型工艺流程:模切压痕纸坯 → 自动送纸 → 定位输送 → 涂胶或加热 → 折叠压合 → 定型输出 → 计数收集。
将模切后的纸坯整齐放入料仓,设备按设定节拍逐张取料并输送。稳定的送纸系统有助于减少漏送、重张和卡纸,为后续成型提供基础。送纸效果也受到纸坯平整度、表面摩擦和堆放状态的影响。
纸坯进入成型区域前完成导向与定位,使压痕线、粘合边和模具相互对应,减少盒体偏斜和折边错位。部分机型采用伺服驱动控制相关动作,便于根据盒型尺寸和生产节拍进行调整,具体以设备配置为准。
常见设备采用水性胶粘合,部分纸材与盒型需要热熔胶或热封工艺。工艺必须与纸材表面涂层、盒体结构和用途匹配。施胶位置、胶量及压合条件影响粘合质量;热封机型则需协调温度、作用时间和压力。
纸坯在模具与折边机构配合下,沿压痕线完成侧壁折起、折耳贴合及盒体定型。成型效果与设备动作、纸张挺度、纤维方向、压痕质量及模具匹配程度密切相关。
成型后的纸盒进入收集区域,按照设备配置完成计数、堆叠或输出,方便后续检验、装袋、装箱及仓储运输。合理的收集方式有助于减少纸盒挤压、变形和人工整理。
| 产品类型 | 典型应用 | 主要关注点 |
|---|---|---|
| 汉堡盒、连盖食品盒 | 快餐、轻食、汉堡包装 | 盒盖配合、折边整齐、开合便利 |
| 外卖餐盒、便当盒 | 米饭套餐、炒面、简餐 | 结构强度、粘合可靠、堆叠稳定 |
| 薯条盒、小吃盒 | 薯条、炸鸡、即食小吃 | 盒型一致、取用便利 |
| 烘焙与点心盒 | 蛋糕、糕点、甜品包装 | 外观整洁、成型挺括、印刷保护 |
| 食品托盘、船形盒 | 小吃、轻食、食品展示 | 折角完整、底部平整、承托稳定 |
具体产品是否能够加工,需结合纸坯展开图、纸材、尺寸、粘合方式和模具结构评估。部分盒型需要专用机构,不能仅凭外观相似判断其适用性。
食品盒的边角、底部、折边和粘合处共同影响外观与使用体验。稳定的成型设备在合理工艺条件下,能够保持较好的一致性,减少人工修整和返工。
设备价值不仅体现在标称速度,更体现在连续运行时的合格品产出。送纸顺畅程度、粘合稳定性和停机频率,都会影响交付能力。生产组织应以稳定产出和成品质量为目标。
面对不同尺寸和结构的食品盒,模具更换、导向调整与参数设置的便利程度,直接影响订单切换效率。多品种生产企业应重点关注换型流程、首件调试和重复生产时的参数恢复。
便于理解的操作界面、容易接近的维护位置,以及明确的清洁保养要求,有助于提高日常使用效率。报警、计数、参数保存等功能,应在采购时核对实际配置。
采购成本只是设备投入的一部分。纸材损耗、胶耗、能耗、用工、维护及停机时间,共同决定每只合格纸盒的制造成本。选型时应综合比较,避免只依据单一速度或功率指标判断。
德一,让纸质食品包装的每一次成型更有价值。以精密成型回应品质需求,以装备智造连接产业未来。
食品包装的竞争,体现在每一只纸盒的细节里:挺括的盒身、整齐的折边、可靠的粘合,以及批量生产中一致的品质表现。德一的品牌价值,围绕客户产品与生产需求展开,以客户产品为起点,以合格品产出为目标,让设备能力落实到制造现场。
重视纸坯与模具的配合、输送与折压的衔接,以精细工艺为方向,让包装外观更整齐,让盒体结构更稳定。
围绕实际生产需求统筹设备节拍、工艺条件与操作便利性,为企业承接订单、组织生产提供支持。
面对变化的盒型、规格与订单需求,以适配思维连接设备、模具和纸材,帮助客户建立更有弹性的食品包装生产能力。
从前期盒型沟通、样品试机,到设备选配、安装调试及维护支持,完整的服务能力应成为品牌建设的重要组成部分,帮助客户清楚选择、顺畅投产。具体服务内容以实际约定为准。
查看现有技术参数表。相同数据不重复列示。
适用原料为200–600 g/m²纸板,生产率为60–200只/分钟。具体盒型、纸材与模具的匹配情况,应结合实际样品确认。
实际生产速度取决于纸材、盒型、尺寸及粘合工艺。长度、宽度和高度范围不代表任意尺寸组合均可生产,具体需结合模具与试机结果确认;总功率不等于实际运行耗电量。
提供纸盒成品样品、纸坯展开图、成品尺寸、纸板克重或厚度、涂层类型及粘合要求,明确产品用途和预期订单量。
使用计划量产的纸坯试机,检查送纸、折角、粘合、底部平整度及堆叠效果,并记录连续运行的合格品产出、损耗和停机情况。
核对电源、气源、设备占地、维护空间、模具数量、操作培训、备件供应及售后范围,确保设备与工厂条件相匹配。
食品盒的防油、防渗和食品接触合规性,需要结合纸材、涂层、胶黏剂及成品检测结果判断。对盛装高油、高温或含汤汁食品的产品,应按实际使用条件验证,不能仅由成型设备保证。
送料器从纸架取出预印刷、预模切纸板坯料,送至输送链。参数表规定纸板定量为200–600 g/m²。简介还提及瓦楞纸,但兼容的瓦楞等级和厚度需确认。
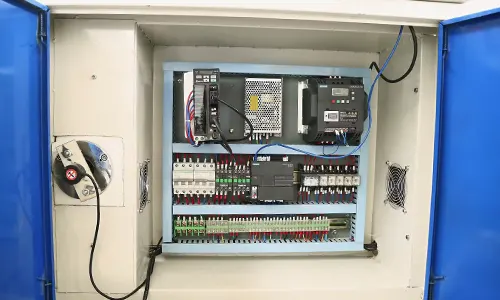
电气控制柜:PLC与触摸屏协调设备运行。产品资料列出Omron、Schneider、Siemens和Delta等品牌;供货配置须列明实际品牌与型号。
产品资料将Omron与日本、Schneider与法国、Siemens与德国关联;这些品牌介绍不代表所有供货部件的产地。
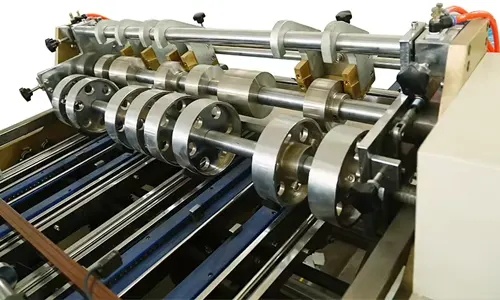
可调涂胶单元:紧凑的涂胶区沿纸盒封合边施加水性胶,涂胶位置可调。产品资料介绍其便于清洁和维护。
涂胶装置在盒体封合边施加水性胶,可调整布局,使位置和供胶设置与坯料匹配。胶黏剂与纸板须按包装用途选择;设备本身不能证明成品盒符合食品接触要求。
现行产品资料要求确认水性胶规格及适用食品接触要求,不再在缺少产品详情时直接声称食品级。宣称成品包装合规前,请确认胶黏剂、纸板、目标食品及使用条件。
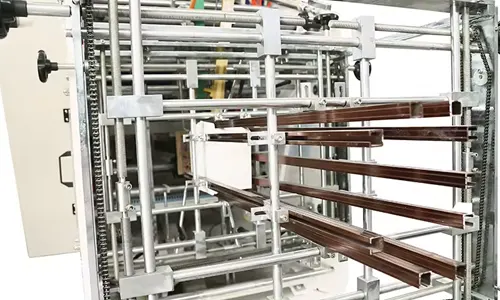
自动出盒与堆叠:出料区收集、堆叠和计数成型盒,供后续包装。自动搬运可减少重复人工收集,但人员配置及最终包装需求取决于生产方案。
现行部件介绍按所选配置包含上料、收集、堆叠及计数。请确认补料、检查、换型和最终包装的搬运及人员要求;现行产品资料不再承诺无需人工。
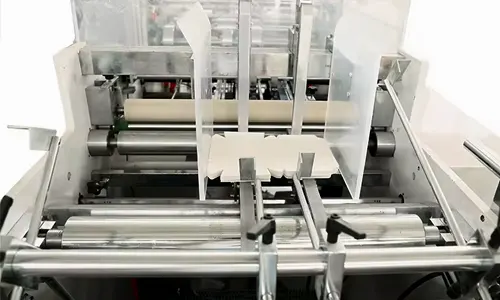
光电送料监测:光电检测系统在缺纸或送料堵塞时停机。请确认所选配置的完整安全防护与故障恢复方案。
产品资料还称自动故障检测可节省资源和成本,但未提供实测对比。
不同盒型通过更换成型模具并调整坯料送料、涂胶位置实现。产品资料分别给出盒长、宽、高范围;拟生产盒型须作为完整几何形状核查,不能假定各最大值可任意组合。
请提供成品盒图纸、坯料展开图、纸板等级与定量、胶黏剂要求和目标产量。这些资料用于确定模具、送料与涂胶设置,并确认预期速度。
产品资料提供按生产需求定制的配置;请确认具体改动及其对公布型号参数的影响。
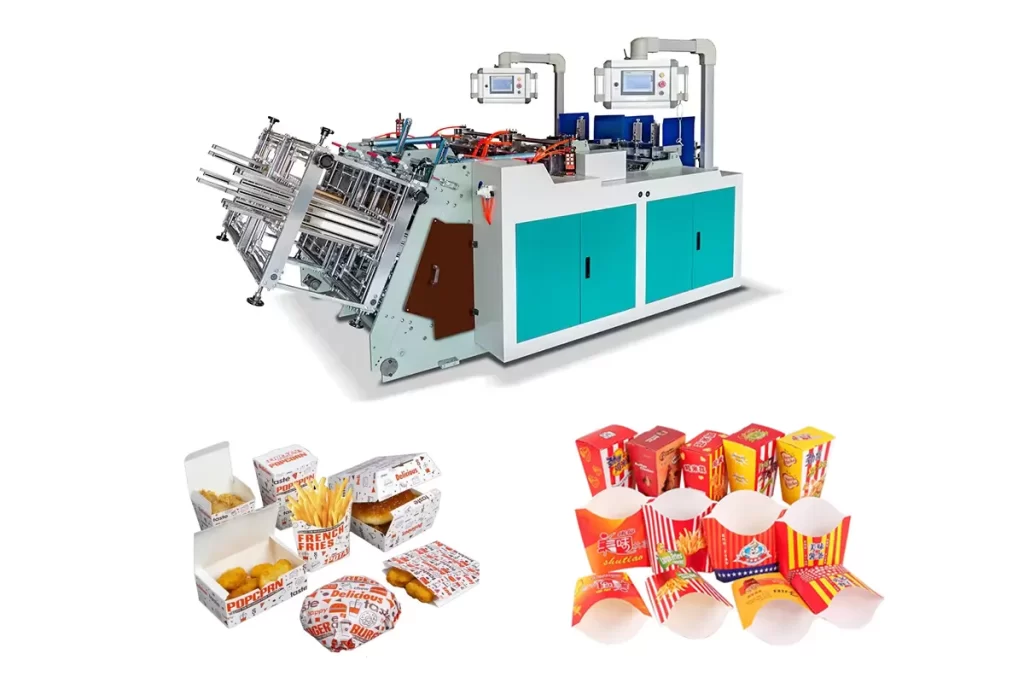
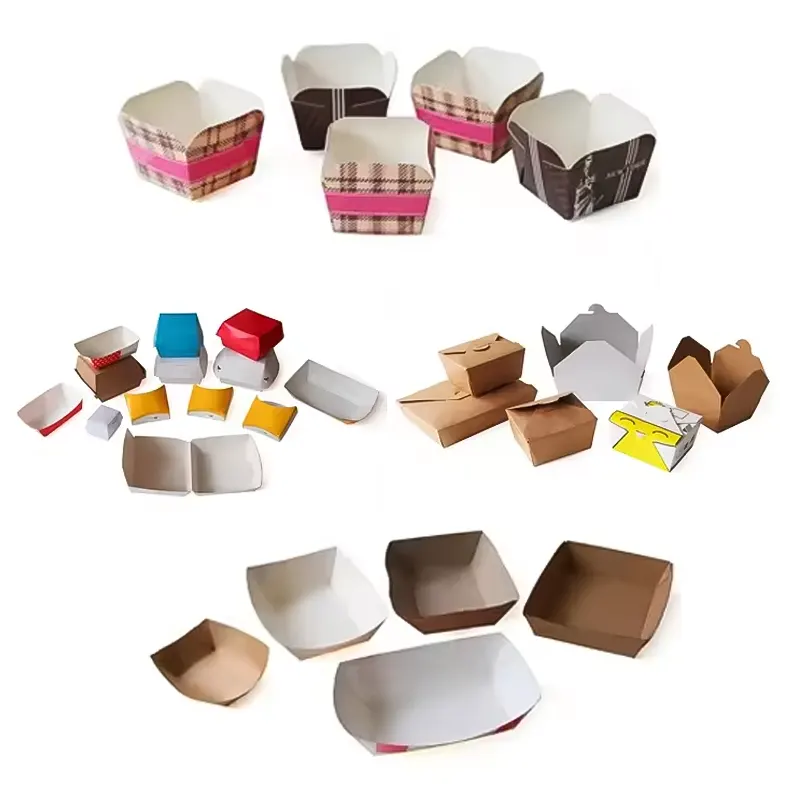
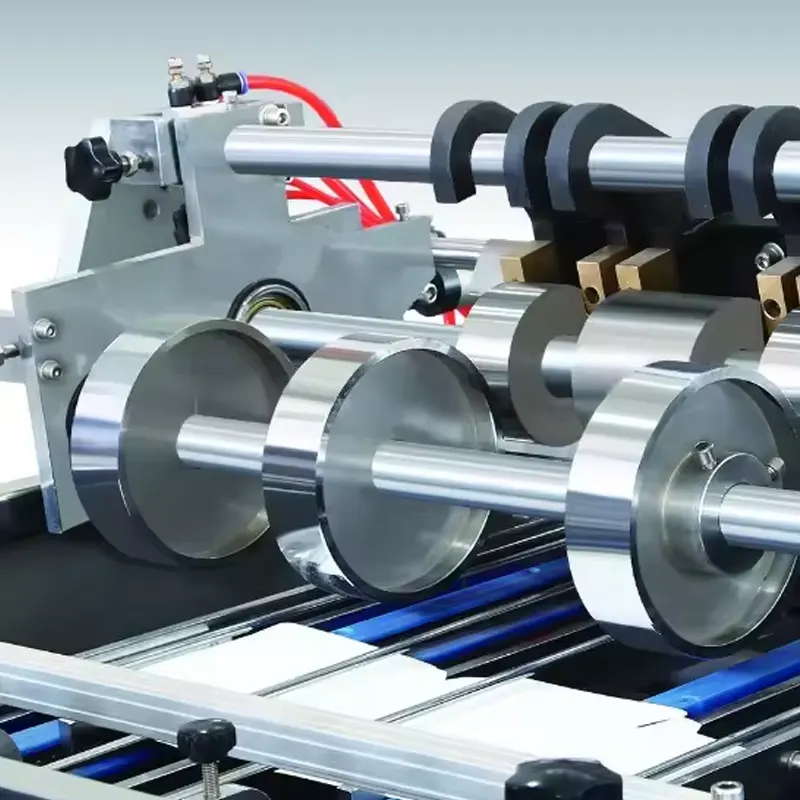
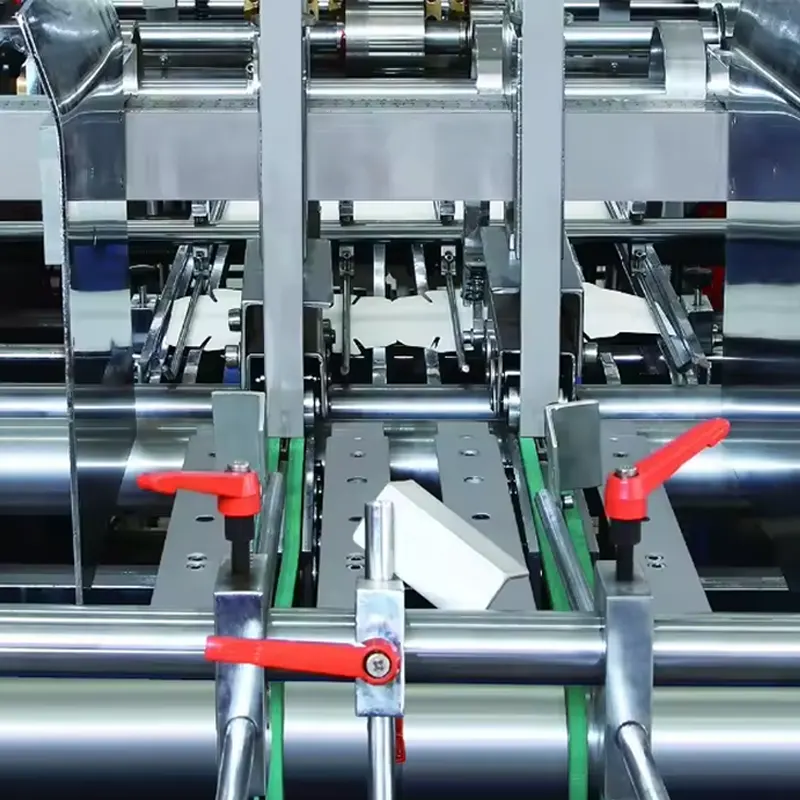
设备输入预制纸板坯料,在封合边涂水性胶,通过模具成型并收集成品盒。请共同明确纸板等级、坯料展开图和胶黏剂;本页描述纸盒成型,而非制浆工艺。
成型模具、送料和涂胶位置须匹配新坯料。表中长、宽、高范围是独立限制,应核查完整盒型,不能组合所有最大尺寸。
现行产品资料主视觉及特点文字为160个/分钟,参数表为60–200个/分钟。生产规划前,请取得针对实际坯料、纸板、胶黏剂和成型设置的机型确认速度。
请提供产品、材料、尺寸及目标产量,以便核查设备和公用工程配置。
相关设备
选定配置之前
针对这款德一纸质食品盒成型机,请在相同材料、产品和工况下比较拟议配置。
记录纸板等级与涂层、坯料尺寸、盒型、成型工况及每小时合格盒数。
区分额定产量与实测合格产量,注明试验时长、不合格品、公用工程计量边界及开机条件。装机功率不等于实测能耗。
购买德艺设备后,我们安排工程师到现场协助安装、调试及操作培训。请确认项目设备、辅助系统、现场准备和服务安排。