碗与盘
用于餐厅、食堂及餐饮包装的不同尺寸成型碗盘。
 LONGKOU DEYI包装机械
德一 / 设备目录
1 套整线与 25 款设备,直接查看介绍。
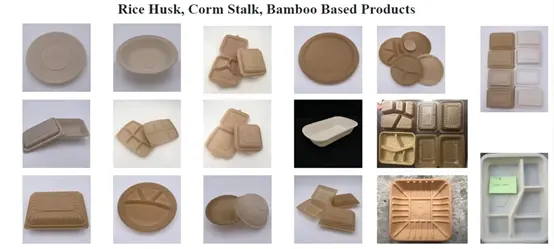
原宣传图还展示外卖翻盖盒、杯盖和包装托盘。请确认这些产品对应的材料、模具及成型裁切配置。
用于餐厅、食堂及餐饮包装的不同尺寸成型碗盘。
午餐盒和分格餐盒,形状与布局由所选模具决定。
用于生鲜、肉类及其他超市包装的托盘。
用于月饼、豆腐和饼干等产品的盒与托盘。
原文产品编号(SKU):DYPLA。原文可按需求提供定制规格,并根据 PLA 餐盒生产要求推荐型号。请在技术方案中明确型号与定制范围。
| 参数 | 单位 | DY-90(单螺杆) | DY-90-65(双螺杆) | DY-90-80-65(三螺杆) |
|---|---|---|---|---|
| 螺杆 | mm | 90 | 90-65 | 90-80-65 |
| 螺杆长径比 | — | 1:33 | 1:33 | 1:33 |
| 电机功率 | kw | 110-130 | 37/18.5 | 37/22/18.5 |
| 挤出量 | kg/h | 110-130 | 180-210 | 270-320 |
| 加热系统 | kw | 18 | 30 | 40 |
| 耗电量(原文名称) | kw/h | 25-35 | 45-55 | 60-70 |
| 挤出方式 | — | A | ABA | ABCA |
| 模头尺寸 | mm | L=900 | L=1000 | L=1100 |
| 成型面积 | mm | (680-720)×300 | (750-800)×300 | (850-900)×300 |
| 模具尺寸 | mm | 250-720 | 250-800 | 250-900 |
| 设备尺寸 | mm | 6800×1300×2000 | 7000×1600×2000 | 7500×2000×2000 |
| 设备重量 | T | 5-5.5 | 6-6.5 | 6.8-7 |
规划设备前,请确认 DY-90 电机功率数据及耗电量单位。kg/h 挤出量不等于成品餐盒数量;产量还取决于配方、模具、模腔布局和循环速度。
原宣传图标注 40–50 模/分钟,并注明可按机型定制,但未指明具体型号、模具或运行条件。另列的最高 55 次/分钟冲切速度属于不同指标,不能证明成型速度。应按实际模具和配方共同确认挤出、成型与冲切能力。
当前原文要求确认允许的边料回用、原料比例和运行条件,不再将“完全回收”或“零废弃”作为当前生产承诺。应根据实际配方明确回用限值及废物流。食品接触、生物降解等成品声明需有对应材料与用途的证据。
本页DY系列参数仅对应塑料片材挤出与餐盒成型路线,不对应纸浆模塑。下述植物纤维路线用于工艺分类比较,具体甘蔗渣设备见对应产品页;不能将本页螺杆、电机功率或kg/h挤出量作为纸浆设备参数。
当绿色包装成为产业发展的重要方向,一只餐盒的改变,连接着材料创新、装备升级与生产方式的转变。降解餐盒设备,正是将环保材料转化为实用包装产品的关键装备:通过原料处理、成型加工、定型裁切和自动收集等工序,让材料走向餐桌,让绿色理念走向规模化制造。
面向这一产业方向,德一以扎实制造回应材料变化,以装备创新服务绿色包装。围绕产品品质、生产效率与生产管理,让设备成为企业持续发展的制造基础。
降解餐盒设备是用于加工可降解餐饮包装容器的单机或成套生产系统。根据工艺和模具配置,可用于生产餐盒、餐盘、餐碗、分格餐盒、食品托盘及相关盒盖等产品。
设备需要将材料特性、产品结构与生产工艺协调起来,在保证餐盒外观和尺寸的同时,兼顾壁厚分布、结构强度、脱模效果、堆叠取用和后续包装。对于生产企业而言,选购设备也是确定原料路线、产品方向和整线生产方式的过程。
以适合热成型的PLA及相应改性、共混材料为原料,通过片材制备或采购、加热、成型、冷却、裁切和堆叠等工序制成产品。开发重点包括外观、壁厚、刚性、韧性和耐温表现。具体加工条件需要结合材料牌号、片材和产品结构进行试验确定。
以甘蔗浆、竹浆、木浆等适用纤维原料为基础,经制浆、配浆、吸附成型、脱水、干燥或热压、切边和收集等工序制成产品。开发重点包括纤维分布、含水率、表面平整度和使用性能。
两类路线所需的原料处理、成型及辅助系统不同。设备适用材料应以具体机型和试料结果为准,不能将所有降解材料视为同一台设备通用。
塑料路线应按材料要求安排储存、计量、混配及必要的干燥;纸浆路线需要完成碎浆、配浆和供浆。前处理的目标,是让原料状态与后续成型工序相匹配。
热成型路线通过受控加热,使片材进入适宜成型的状态,再借助真空、气压或辅助机械动作完成塑形。纸浆模塑路线通过模具吸附纤维、脱水及后续定型,形成具有一定结构强度的容器。
根据工艺安排冷却、干燥或热压,并完成裁切、切边等加工。餐盒边缘是否整齐、盒体是否变形、盒盖是否匹配,都与模具设计和过程控制有关。
根据整线配置,成品进入计数、堆叠和输送环节,便于后续检验与包装。合理的收集方式有助于减少产品挤压变形,提高取用和装箱效率。
符合工艺要求的生产边料,可配置相应回收处理环节。具体回用方式和比例,应结合材料热历史、产品性能和食品接触用途要求确定。
不同降解材料的加工表现差异明显。设备应围绕目标材料的加工温度、流动性、收缩及定型特点进行匹配,将经过验证的材料稳定加工成合格产品。
从餐盒边角到分格位置,从薄壁区域到加强结构,设备与模具需要共同控制材料分布,减少局部过薄、成型不足、翘曲及脱模损伤。
上料、加热或供浆、成型、定型、裁切与收集节拍协调,才能减少等待和停机,提高有效产出。生产效率应结合整线运行情况评价。
合理的模具安装方式、便于调整的机构,以及适用的参数存储功能,有助于缩短换款过程。具体功能应按机型与实际配置确认。
结合合格品产量,考察单位产品的电、热、水和压缩空气消耗,以及材料损耗情况,通过实际生产数据评价节能和材料利用水平。
设备结构、关键部件选型、润滑维护、故障提示和备件服务,都会影响长期使用体验。持续稳定的生产与交付能力,是选型的重要考量。
查看现有DY系列技术参数表。新资料与现表的数值一致;DY-90电机功率与耗电量单位仍待确认。新资料挤出方式写“一个”,旧表写“A”,在明确其含义前保留现表。螺杆长径比原记为1:33,ABCA层结构及多螺杆配置含义仍需确认;不据此推定为单机双螺杆,也不将未确认的功率或耗电量直接用于成本核算。
从单螺杆到多螺杆配置,DY系列提供不同挤出量与设备规格选择。
不同型号同时提供相应模头尺寸、成型区域及设备外形规格,为生产方案选配提供参考。
选型时,应结合目标材料、餐盒结构、片材要求及后续成型工序,综合确定设备与模具配置。表中挤出量为重量产能,不能直接等同于每小时餐盒数量;成品数量还取决于单只重量、材料损耗和整线运行情况。
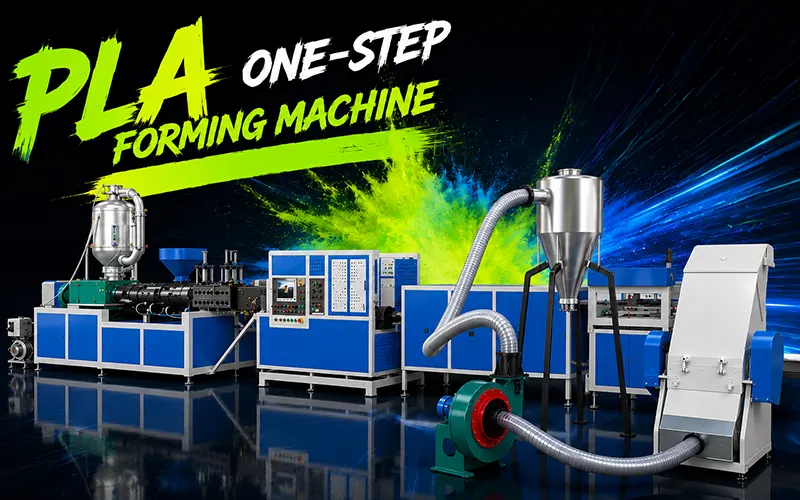
设备将刚挤出的片材直接送入真空成型系统。这种一步法省去传统卷材进料工艺的独立片材再加热工序,将挤出、成型和冲切整合在一条生产线上。
宣传资料在 PLA、PBAT 之外明确列出改性玉米淀粉和偶联剂,但未给出牌号或配比,需作为经确认配方的一部分核验。
备料系统按所选配方混合颗粒、允许回用的生产边料及填料。原文描述 PLA 加工,也将 PBAT 和淀粉基混合料列为选项。需按目标配方确认适配性、混合比例及所需设备改动。
仅凭原料名称,不能确认成品餐盒的生物降解性、可堆肥性或食品接触适用性。此类成品声明必须有实际配方、使用条件及相关测试或认证证据支持。
原工艺图列出 PP/PLA 颗粒、选配偶联剂、碳酸钙填料、PE 蜡润滑剂及选配稻壳/玉米淀粉。这些只是图示原料,并非批准配方;原文没有配比、加工验收标准,也未证明含 PP 混合料可生物降解。
另一张原图标注“稻壳、玉米秸秆、竹基产品”。这些仅为原文示例,实际配方、设备适配性及成品要求需确认。另有图将 PLA/PBAT 产品称为“非塑料”;PLA、PBAT 均为塑料,因此不将该错误标签用作产品声明。
当前原文要求换料前确认原料适配性、配方及必要改造。需获取目标配方对应的实际设备改动和费用,不能据此承诺低成本升级。
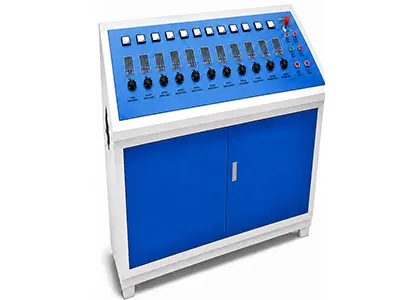
原文称采用国际知名电气元件,性能可靠、界面友好且易于操作,但未列明品牌或型号。请核对实际物料清单及操作界面。
PLC 与触摸屏控制。PLC 通过触摸屏操作界面协调自动生产顺序。电气元件品牌和最终控制规格需在报价中确认。
原文称采用 PLC/触摸屏控制,但恢复的原图展示仪表和旋钮面板,未见清晰触摸屏。需确认供货配置的实际控制架构及 HMI。
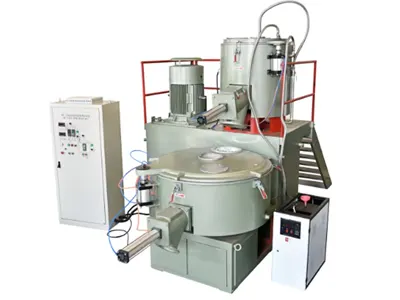
原文还描述高效混合、均匀改性、精确配料和多材料兼容,但未提供混合均匀性或改性测试。需按所选配方确认混合程序与验收标准。
高低混合系统。混合单元在上料前均匀分散配方组分,为挤出提供一致的原料准备。
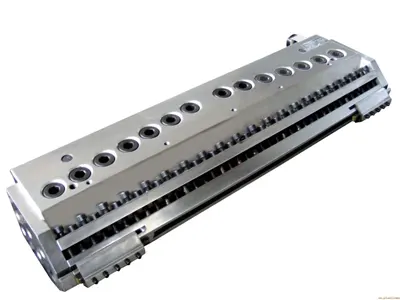
原文称模头部件采用优质品牌并具有稳定温控,但未提供品牌、型号或控制公差,需针对报价模头确认。
挤出模头。经抛光及精磨的模头形成连续片材,其设置与温控是保持挤出一致性的组成部分。
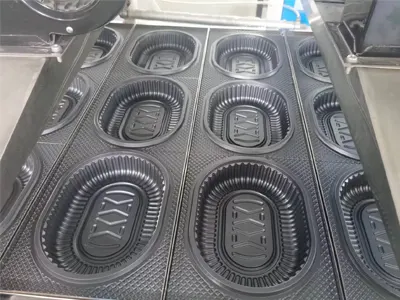
定制成型模具。按餐盒尺寸和形状制作模具。当前原文要求确认模具图纸和表面处理规格,不再将特氟龙处理列为标准配置。
模具表面处理、尺寸稳定性和成型质量取决于模具、材料及运行条件。需针对所选产品确认涂层或表面处理规格、公差及验收条件。
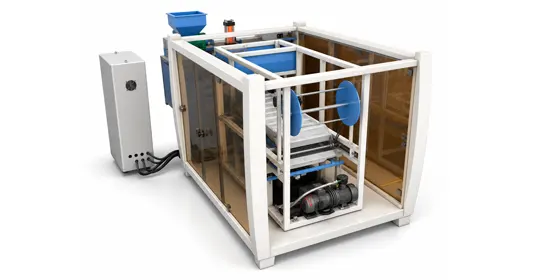
真空成型单元。通过 PLC 控制、真空泵、冷却风机及循环冷却水完成产品成型与定型。
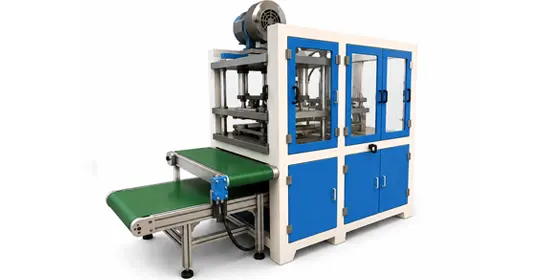
原文还声称比手工作业省工且冲切更快,但没有人员配置对比或生产测试。需确认所选产品的操作任务与实际速度。
自动冲切单元。分离成品,并配有自动计数、堆叠和输送功能。
原文最高冲切速度为 55 次/分钟,配有自动计数、堆叠和输送;还称运行噪声低于传统冲切,但未提供噪声测试或对比条件。
原文宣传运行稳定、低噪、高效、易操作、成品整齐,并称边料回收降低成本。这些是未经验证的供应商声明,缺乏噪声、可靠性、质量或成本对比;应约定整线目标和验收测试。
请提供餐盒图纸或样品、材料配方、每小时目标产量及安装空间,以确定机型、模腔布局、边料回用和调试要求。产品资料描述的安装、调试及操作培训应在项目范围内明确。
原自动化描述称,经现场安装、调试和培训后,操作人员可独立运行设备。应明确实际生产线的培训成果、操作责任及调试验收标准。
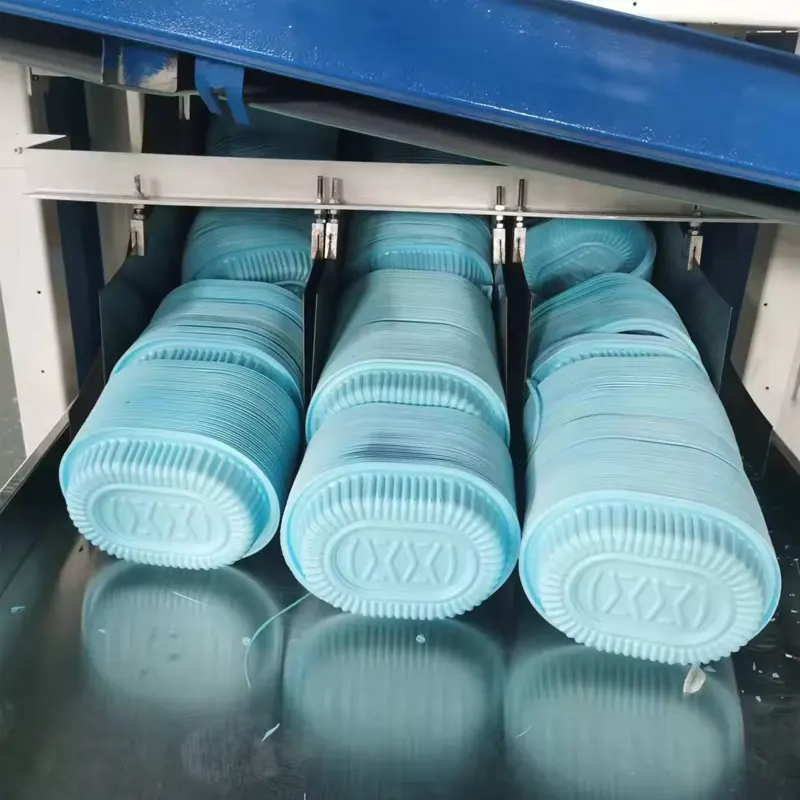
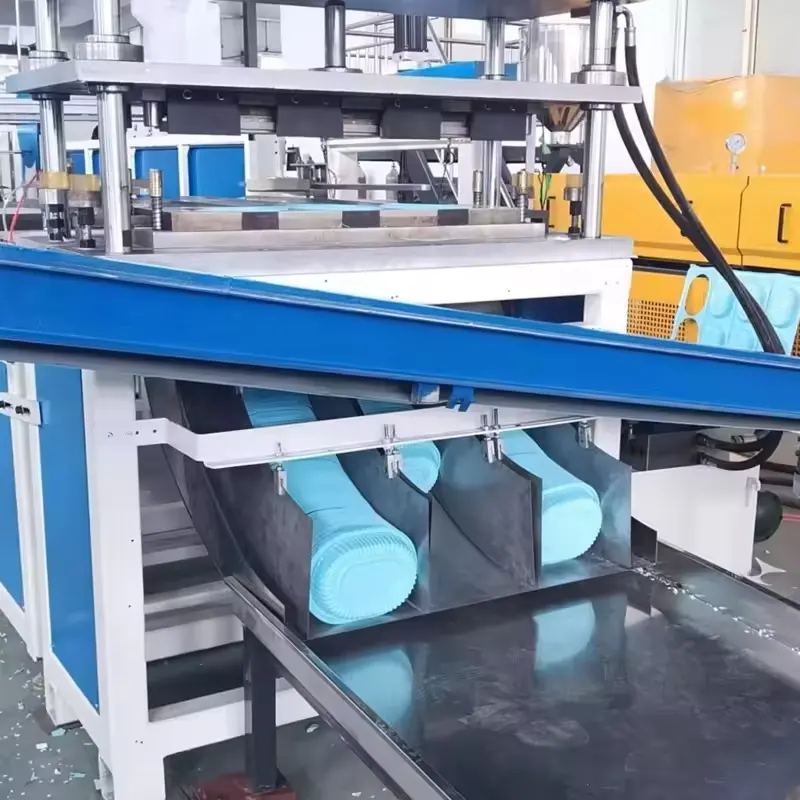
刚挤出的片材直接进入真空成型,随后冷却、冲切和收集。原文称该一体化路线省去传统卷材进料的独立片材再加热环节,因此挤出与成型段需共同确定规格。
不可以。型号产量以每小时挤出材料的千克数表示。成品数量还取决于配方、餐盒模具、循环速度和模腔布局,应按产品专项计算,而非将挤出量直接换算为件数。
原文描述将裁边及冲切余料粉碎后按批准比例回用,但没有通用回用比例。应先明确 PLA 基配方、PBAT 或淀粉基组分及成品要求,再确定回用方案。
请提供产品、材料、尺寸及目标产量,以便核查设备和公用工程配置。
相关设备
选定配置之前
针对此 PLA 餐盒热成型机,应在相同原料、产品和运行条件下比较方案。
记录材料牌号、成品餐盒尺寸和重量、模具、成型条件及合格产量(件/小时)。
区分额定产量与实测合格产量,注明试验时长、不合格品、公用工程计量边界及开机条件。装机功率不等于实测能耗。
购买德艺设备后,我们安排工程师到现场协助安装、调试及操作培训。请确认项目设备、辅助系统、现场准备和服务安排。