杯、碗用片材
用于兼容热成型设备后续加工的PP或HIPS片材。
 LONGKOU DEYI包装机械
德一 / 设备目录
1 套整线与 25 款设备,直接查看介绍。
餐盒机械
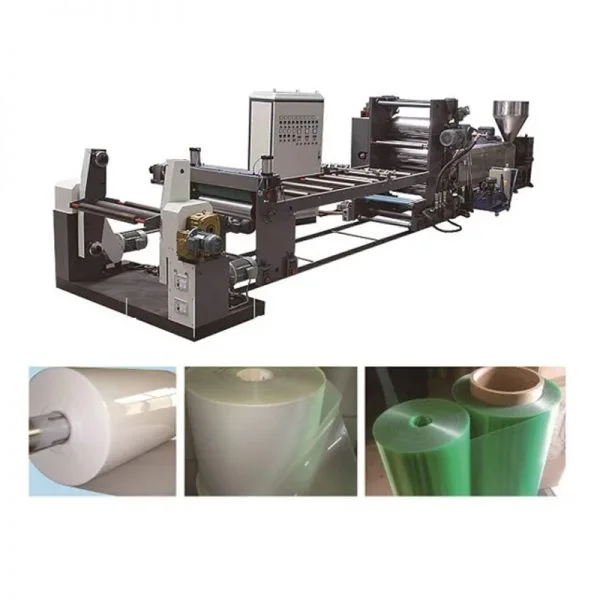
从原料塑化、平模头挤出到辊筒冷却、牵引收卷,片材生产线为下游热成型、包装及工业配套提供连续片材。本页分别展示原有DYPC单层PP与HIPS系列,以及新增资料中的DYD三层ABA PP系列;两类机型的材料、层数和参数分别列示。
用于兼容热成型设备后续加工的PP或HIPS片材。
用于下游容器成型的片材,材料等级及最终包装规格须按目标用途确认。
DYPC单层与DYD三层ABA是不同系列,不可合并套用参数。可横向滑动表格比较各自型号。
| 型号 | DYPC-105/800 | DYPC-110/900 | DYPC-120/900 |
|---|---|---|---|
| 电源规格 | 380v/3P/50HZ | 380V/3P/50HZ | 380V/3P/50HZ |
| 适用材料 | PP&HIPS | PP&HIPS | PP&HIPS |
| 螺杆直径与长径比 | 105mm, 1:34 | 110mm, 1:34 | 120mm, 1:34 |
| 产量 | 180 kg/h | 250 kg/h | 350 kg/h |
| 最大片材宽度 | 750mm | 850mm | 850mm |
| 片材厚度 | 0.3-2.0mm | 0.3-2.0mm | 0.3-2.0mm |
| 电机功率 | 55KW | 75KW | 90KW |
| 总功率 | <100KW | <140KW | 160KW |
| 外形尺寸 | 13000×1800×2400mm | 13450×1800×2400mm | 14000×1800×2500mm |
| 重量 | 8吨 | 10吨 | 12吨 |
设备或电气规划前,请确认公布长径比1:34及以kW表示的总功率含义。产品资料未给出模头规格、辊组配置和收卷能力;请按所选树脂、厚度和产量索取。
以下参数来自《德一PP片材挤出机产品》资料。该资料介绍PP片材加工,未确认此系列适用HIPS;不能套用DYPC系列的电源、螺杆直径或电机配置。
| 规格参数 | DYD-105/65-800 | DYD-120/65-800 | DYD-120/90-1500 |
|---|---|---|---|
| 螺杆长径比 | 33:1 | 33:1 | 33:1 |
| 产量 | 200 kg/h | 200 kg/h | 450 kg/h |
| 最大片材宽度 | 700 mm | 700 mm | 1400 mm |
| 片材厚度 | 0.2~2.0 mm | 0.2~2.0 mm | 0.2~2.0 mm |
| 片材共挤层数 | 3层(ABA) | 3层(ABA) | 3层(ABA) |
| 整机功率 | ≤120 kW | ≤120 kW | ≤230 kW |
| 外形尺寸 | 10.2 × 2.5 × 3 m | 13.2 × 2.5 × 3 m | 13.2 × 1.8 × 3 m |
| 重量 | 10 t | 12 t | 14 t |
以上数据仅供参考,元件及机械结构可能调整,购买设备涉及内容以合同为准。资料未注明产量测试所用树脂、厚度、有效幅宽或连续运行条件;整机功率不是实测耗电量。DYD-105/65-800与DYD-120/65-800均列200 kg/h、≤120 kW,DYD-120/90-1500机身宽度列1.8 m,均按资料保留,需在选型时确认;型号中的数字不能直接作为螺杆直径依据。
四十余年深耕实业,以自主创新锻造精工装备,让高品质PP片材制造拥有更强大的中国力量。
从食品包装到吸塑加工,从日用制品到工业配套,PP片材广泛连接着现代生产与日常生活。一张片材的厚薄是否均匀、表面是否光洁、后续加工是否顺畅,背后都离不开挤出装备与成型工艺的协同支撑。
面对市场对品质、效率和生产灵活性的持续追求,PP片材挤出机已经成为片材加工企业构建生产能力的重要装备。德一,以深耕实业的坚守与精益求精的追求,将品牌力量融入PP片材制造的每一个关键环节。
PP片材挤出机,是将聚丙烯原料经过熔融、塑化、挤出、冷却定型等工序,连续加工为片状材料的专用设备。完整的生产线通常由上料系统、挤出主机、过滤换网装置、平模头、冷却压光系统、牵引装置、切边装置以及收卷或裁切系统组成。
它的核心任务,是把原料转化为规格稳定、性能适用、便于后续加工的PP片材。片材可以进一步通过热成型、裁切、冲切等方式,制成包装容器、托盘、隔片及其他产品。
一条生产线的综合实力,体现在塑化、成型、冷却与输送各环节的配合之中。只有整线协调运行,才能持续输出符合生产要求的片材。
原料配混与上料 → 螺杆熔融塑化 → 熔体过滤 → 模头挤出 → 辊筒冷却定型 → 牵引切边 → 收卷或裁切
树脂、色母及添加剂需要按照配方要求进行配混,并持续、稳定地输送至挤出机。供料的连续性与配比的一致性,会影响片材颜色、性能和挤出状态。
原料进入机筒后,在加热与螺杆剪切作用下逐渐熔融,并完成输送和混合。螺杆结构、温度分区、转速及原料特性共同影响塑化效果,需要根据产品要求进行匹配。
过滤系统用于拦截一定尺寸的杂质和未熔颗粒;平模头则将熔体沿幅宽方向分配,形成连续片状熔体。流道设计、温度控制和模唇调节,直接关系到片材厚度分布与表面表现。
片状熔体经过辊筒冷却、压光和定型,再通过牵引、切边,形成满足规格要求的卷材或裁切片材。辊温、辊隙、线速度与张力需要协调配合,才能获得适合后续加工的成品。
对于片材生产企业而言,优质装备的价值,需要落实到每一卷产品上。均匀的塑化,有助于减少因熔融与分散不足造成的品质波动;合理的熔体分配,有助于控制幅宽方向的厚度差异;协调的冷却与牵引,则为片材平整度、表面效果和收卷质量提供支撑。
PP片材可用于加工餐盒、杯体、托盘等热成型制品。此类应用通常关注片材厚度一致性、成型适应性、外观和制品使用性能。用于食品接触的产品,还需结合原料、添加剂及最终制品要求完成相应验证。
在日用品、五金配件和其他产品包装中,片材可以加工为托盘、定位内衬等结构。片材的挺度、韧性与成型表现,需要与包装对象及加工方式相适应。
PP片材还可用于文件夹、封面、分类隔片等产品。这类应用往往关注颜色一致性、表面效果、裁切性能以及弯折使用表现。
用于隔片、衬垫及周转包装配件时,需要根据使用条件,对材料的刚性、抗冲击性、耐化学性及尺寸表现进行选择和验证。不同应用,对原料与设备提出不同要求。围绕最终产品配置生产方案,才能让设备能力与市场需求有效衔接。
PP片材生产既可以采用单层结构,也可以根据需求采用多层共挤结构。单层生产线适合配方与结构相对统一的产品,便于围绕稳定规格组织生产。多层共挤生产线则通过多台挤出机及分配系统,形成不同层次的材料结构,可用于区分表层与芯层的颜色、材料或功能。
生产线还可根据实际需要,选择计量喂料、熔体泵、在线测厚、表面处理和边料回收等配套系统。合理选配的目的,是让产量、产品质量、操作效率与投入规模彼此匹配。
对于新料、回用料或改性配方,生产方案应充分考虑材料流动性、洁净度及加工稳定性,并通过试机确认适用范围,使生产柔性建立在可靠的工艺基础上。
本文件的DYD三层ABA系列参数已列于技术参数表,与产品资料DYPC单层系列分开展示,不重复列表。
从产品规格到产能配置,德一PP片材挤出生产线提供不同机型选择,帮助企业围绕片材幅宽、生产规模与现场布局,匹配适合自身需求的装备方案。
注:以上数据仅供参考,本公司保留元件及机械结构更改权,购买设备涉及的有关内容以合同为准。
以具体参数承载装备实力,以合理配置服务客户生产。德一将精工制造与应用需求紧密衔接,让每一次设备选择,都成为企业迈向高品质生产的坚实一步。
连续生产考验的是整条产线的综合表现。机械结构、传动系统、加热控制、冷却系统与操作维护,需要共同支撑长期运行。
对客户而言,设备的实际价值包括稳定的合格品产出、便于掌握的操作方式、合理的维护安排,以及与产品要求相适应的生产效率。
设备选型时,应结合目标原料、成品宽度、厚度范围和质量要求,综合考察有效产量、厚度波动、单位合格品能耗及换产表现。让生产需求与设备能力充分匹配,才能把装备投入转化为持续的经营价值。
一张PP片材,承载着客户对品质的要求;一条挤出产线,连接着企业对发展的期待。
从塑化到成型,从效率到稳定性,从设备运行到产品加工,德一将对装备制造的专注,融入客户日复一日的生产之中。以精工打磨细节,以技术回应需求,以持续创新拓展生产可能,让中国装备的价值在实际应用中不断呈现。
德一PP片材挤出机——以自主创新铸就硬实力,以精工品质迈向世界!
资料中的行业排名、全球客户表现、优化次数、极限精度及全部核心系统自主研发等宣传未附验证资料,不作为已验证性能或供货承诺。实际能力应以所选型号、配置及试机结果为准。
原有三款DYPC机型均列出适用材料PP和HIPS、片材厚度0.3–2.0 mm。片材等级与成品要求应匹配下游热成型工艺。
产品资料对透明制品的一般介绍不适用于所有PP或HIPS配方。外观取决于所选材料与规格,透明片材应用需另行确认。
产品资料介绍坚固机身及旨在支持塑化、稳定挤出和均匀厚度的螺杆配置,但未提供螺杆几何规格、厚度公差或对比试验。请按所选树脂与产量确认性能要求。
产品资料称螺杆在国内“最好”,并提及国内外知名电气和气动品牌,但未列明排名、测试方法或部件清单。这些是未经验证的质量说法;请在设备规格中确认螺杆设计及实际部件品牌。
产品资料将一次性碗、杯和盒客户引向杯热成型及PET餐盒机页面。请确认挤出机与下游热成型机的片宽、材料、厚度及产量匹配。不能仅凭相关页面名称推定整线配套规格。
相关产品页面: 塑料杯热成型机 和 多工位食品容器热成型机。
请提供树脂牌号、目标宽度与厚度、产量、下游成型机资料及车间可用空间,并一并确认模头、辊组、收卷配置、公用工程及安装尺寸。
完整工艺与可选配套系统见设备介绍。计量喂料、熔体泵、在线测厚、表面处理和边料回收并非各型号默认标配。DYD资料列示三层ABA,但没有给出各层比例、分配器规格及独立挤出机配置,需按产品确认。
具体厚度公差与验收标准需结合试机确认。
食品包装、吸塑包装、文具及工业配套的完整应用介绍见设备介绍。回用料和多层结构的食品接触适用性应单独核实;片材线并不直接完成餐盒或杯体的热成型。
选型和验收记录应注明材料、宽厚度、测试时长及单位合格品能耗,避免仅按额定功率或产量比较。
原有DYPC系列为PP与HIPS单层片材线;新增DYD系列为三层ABA PP片材线。两组参数分别展示,不能把DYD的层数、功率或产量套用到DYPC。DYD是否支持HIPS需另行确认。
将热成型机可用材料、片材宽度和厚度,与挤出机对应型号范围比较,再核查产量平衡。相关杯和容器设备链接仅表示下游应用,不证明每款设备均可直接配套。
DYPC-105/800最大宽度为750 mm;DYPC-110/900和DYPC-120/900为850 mm,后两款公布产量也不同。应同时考虑宽度和产量,再按树脂及厚度确认模头、辊组和收卷配置。
请提供产品、材料、尺寸及目标产量,以便核查设备和公用工程配置。
相关设备
选定配置之前
针对这款PP与HIPS片材挤出线,请在相同材料、产品和工况下比较拟议配置。
记录PP或HIPS牌号、片材厚度与宽度、层结构及每小时可销售公斤产量。
区分额定产量与实测合格产量,注明试验时长、不合格品、公用工程计量边界及开机条件。装机功率不等于实测能耗。
购买德艺设备后,我们安排工程师到现场协助安装、调试及操作培训。请确认项目设备、辅助系统、现场准备和服务安排。