明确试机条件
记录PS片材厚度与密度、餐盒形状、模腔数、周期时间及合格品件数/h。
 LONGKOU DEYI包装机械
德一 / 设备目录
1 套整线与 25 款设备,直接查看介绍。
四十余载制造积淀 服务全球食品包装生产
德一,是 PS 发泡餐盒成型装备领域的实力翘楚。四十余载深耕发泡装备赛道,潜心打磨核心技术,将深厚的技术积淀与精益求精的制造精神融入装备研发。自 1980 年创立以来,德一持续积累塑料挤出、发泡与包装机械制造经验,以专业装备服务海内外客户,让中国智造的实力走向全球市场。
德一坚持自主创新,围绕真实生产需求完善设备结构与成型工艺。从片材加工到餐盒成型,从单个机构到整机协同,持续打磨属于自身的装备技术体系。凭借长期制造积累和面向全球市场的应用经验,为客户提供兼顾品质、效率与使用价值的成型方案。
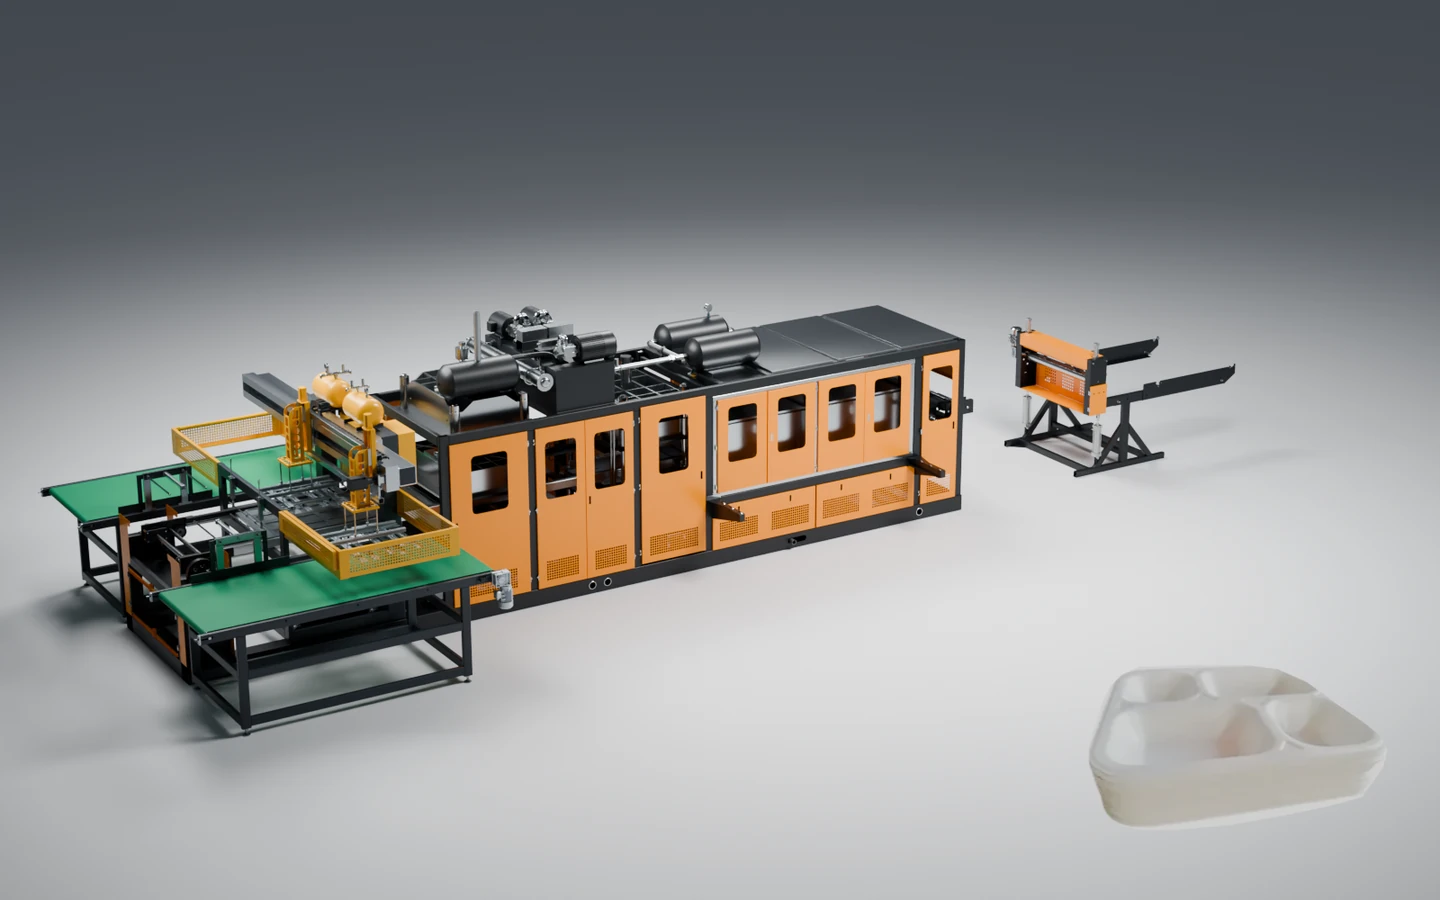
德一 PS 发泡餐盒机组,将温控、真空、锁模、裁切与堆叠等关键环节协调贯通,围绕餐盒、碗形餐盒、餐盘和食品托盘的生产需求,关注产品轮廓、尺寸一致性及壁厚分布。通过模具适配与工艺调整支持多种餐盒生产,以送料、成型及裁切的有效配合改善材料利用,让技术积累转化为客户看得见的生产价值。
德一不止于制造装备,更关注设备投入生产后的长期表现。从核心机构设计到驱动与控制系统的协同应用,从连续运行到日常保养,始终重视稳定性、耐用性和维护便利性。以持续创新推动食品发泡包装装备进步,以专业制造赢得信赖,是德一面向全球客户的长期追求。
PS 发泡餐盒机,是以聚苯乙烯发泡片材为原料,通过加热软化、模具成型、冷却定型及裁切收集,生产餐盒的热成型装备。根据模具及配置,可用于餐盒、分格盒、汉堡盒、餐盘、食品托盘和部分碗形餐盒的加工。
成型机处理的是已制成的发泡片材。配置前端发泡片材挤出机组及相关辅机后,可形成从原料加工到餐盒成品的配套生产系统。
PS 发泡片材挤出机组 完成原料塑化、发泡、挤出、冷却及收卷,为后续成型提供片材。片材厚度、密度及均匀性会直接影响制品质量。
餐盒机组 完成片材输送、加热、成型、裁切及堆叠等工序,是餐盒生产的核心单元,具体集成功能按选型确认。
边料处理及配套辅机 配套边料处理、冷却、真空和压缩空气等系统。涉及食品接触制品的材料回用,应按适用要求及验证结果确定。
片材放卷 → 输送定位 → 分区加热 → 模具成型
冷却定型 → 裁切分离 → 堆叠收集
放卷与送料 片材卷经放卷机构进入输送系统,按设定节拍送入加工区域,为连续生产提供稳定供料。
分区加热 根据片材厚度、密度和产品形状调整各区温度,使片材达到适宜的软化状态。
模具成型 通过模具与真空等成型手段,使软化片材贴合模具轮廓。深腔、筋位及转角的成型效果取决于材料、模具和工艺配合。
冷却与裁切 成型制品冷却后获得较稳定的形状,再由裁切机构分离成单件产品,控制边缘和尺寸一致性。
堆叠与收集 配有自动堆叠系统的机型可完成成品整理,减少人工搬取工作,方便计数及后续包装。
温度控制 分区调节有助于改善片材受热状态,减少因加热不足或过度造成的成型缺陷,为外观和壁厚控制提供基础。
成型与锁模 机架刚性、模具配合及动作协调共同影响轮廓清晰度和尺寸重复性,适宜的工艺有助于稳定成品质量。
输送与裁切 送料定位和裁切动作相互配合,有助于减少偏切及不必要的片材损耗,提升工序衔接效率。
操作与换产 通过控制系统进行参数设置和生产管理;在设备加工范围内,更换模具并调整工艺,可组织不同规格产品的生产。
维护与运行 选型时结合连续生产需求,关注保养便利性、易损件更换、操作培训及备件供应,降低停机对交付的影响。
型号参数请见本页技术参数表。新资料与既有确认记录不一致的数值仍保留待确认状态,未作为工程参数确认。
DY-1040 与 DY-1380 可根据产品尺寸、成型深度和模腔布局进行选择,并可按需求提供定制规格。
注:生产效率为成型周期,实际产量取决于模腔数量、片材及工艺条件;总功率不等于实际连续耗电量。可按需求定制,具体配置以确认的技术方案为准。
可按模具及设备能力生产翻盖餐盒、分格餐盒、汉堡盒、餐盘、生鲜托盘、果蔬托盘及部分碗形餐盒。浅托盘关注排版效率与平整度;深腔餐盒关注壁厚分布;翻盖产品关注盖盒配合及连接部位质量。
食品接触适用性由原料、生产工艺及成品检测共同确认,使用温度和盛装条件应依据实际验证结果确定。
建议提供产品样品或图纸、外形尺寸与深度、单件重量、目标合格品产量及工厂配套条件。德一可据此沟通成型面积、模腔布局、模具及辅机配置,形成更贴合实际订单的生产方案。
产品SKU:DY-1040。该信息为产品标识,不能替代DY-1040及DY-1380各自的型号参数,也不能消除下述产品资料数据矛盾。
请对比下方公布的机型。当前稿中DY-1380成型深度及压力已经业主确认,整机重量仍为暂定值。
小屏幕可横向滑动查看型号对比。
| 参数 | DY-1040 | DY-1380 |
|---|---|---|
| 最大成型面积mm | 1000 × 1100 | 1100 × 1380 |
| 最大成型深度mm | 待确认 | 100 · 业主已确认 |
| 公布的周期时间(s/mould) | 3–5 | 3–5 |
| 成型压力t | 待确认 | 15 · 业主已确认 |
| 加热功率kW | 108 | 142 |
| 总装机功率kW | 168 | 204 |
| 整机重量t | 待确认 | 15 · 暂定 |
技术核对记录另行保留。本稿不构成性能、认证或食品安全保证。
加热段材料:业主确认外侧保温层含石棉,与发热元件分开。提供或发运此配置前,应确认目的市场的健康、进口及合规要求。
2026年10月31日实时核对时,产品资料型号表列DY-1040成型面积1000 × 1100 mm、深度80 mm、成型压力15 t、重量15 t;DY-1380列1100 × 1380 mm、100 mm、15 t、16 t。此前有矛盾的DY1040部件卡现改为按所选型号确认参数,消除了当前页面的这处矛盾,但不能据此确认曾有争议的配置。附加信息仍列20,000 kg,未明确对应机型。DY-1380深度100 mm和成型压力15 t以业主确认值为准,15 t整机重量仍为暂定。DY-1040争议参数仍需确认。
原表该行名称为“生产效率”,单位s/mould,两机型均为3–5。这表示每模所需时间,不是每模循环次数或每分钟件数。请按所选模具确认循环条件。
产品资料说明可按需定制参数。请根据生产要求联系DEYI获取选型建议,并确认订单最终配置及供货范围。
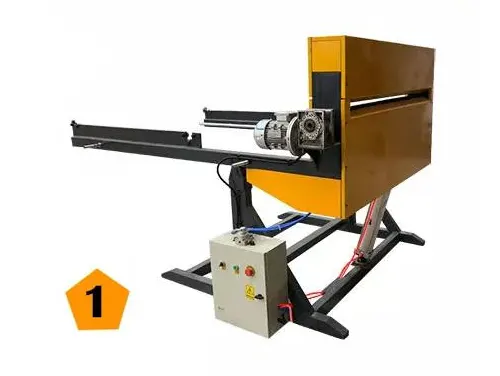
产品资料整线说明中的独立上游PS片材挤出机将PS颗粒熔融、挤出并冷却成PS泡沫片材卷,再供给成型机。请明确项目是否需要该上游设备,或使用现有片材供应。
成型以预制PSP片材卷为起点。产品资料上料说明包括气缸驱动送料、包胶放卷辊和光电控制。这一送料配置向加热成型段供料,不能替代独立PS片材挤出工序。使用外购卷材或已有挤出机时,应结合成型机配置明确来料片材及卷材要求。
上料装置采用气缸驱动PSP片材送料、胶辊及光电控制。请按所选机器确认上料与换卷安排;具体送料方式需按所选配置确认。
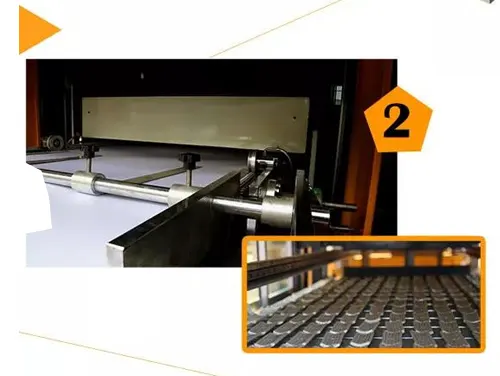
加热段描述为红外陶瓷加热器、独立温控区及实时分区温度显示,加热箱可前后移动。产品资料还描述可存储模具预设的触摸屏PLC操作;可存储数量和换模流程需按所选控制器确认。业主确认外侧保温层含石棉,与发热元件分开,设备规格应明确标注。提供或发运此配置前,应确认目的市场健康、进口和合规要求。
产品资料称触摸屏PLC可存储10+组模具预设,换模无需重新设置参数。请按所选控制器确认可用配方数量及换模程序。
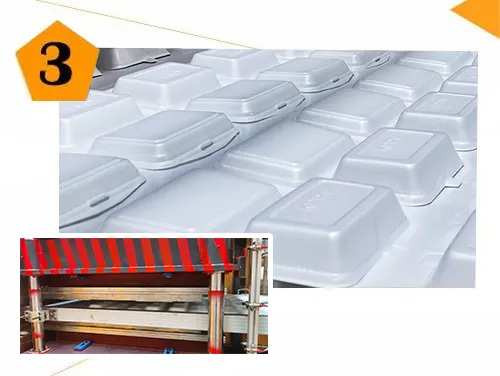
加热后的片材由成型系统及相应餐盒模具成型。产品资料提及真空和压力成型,技术方案应明确实际供货方式。应同时确定餐盒外形、深度和模腔布置。最大成型面积指可用成型范围,并非成品数量;每模秒数需结合实际模具评估。
产品资料列有真空成型、压力成型及“复合成型”,但未定义最后一项。报价应说明所指的组合成型工艺,不应将其当作已独立明确的运行模式。
当前产品资料部件卡标题为“真空成型单元”,成型面积、压力和深度均要求按所选机型确认。早期DY1040部件卡中的矛盾值不用于指定DY-1380。请在不覆盖业主已确认DY-1380参数的前提下核对实际配置。
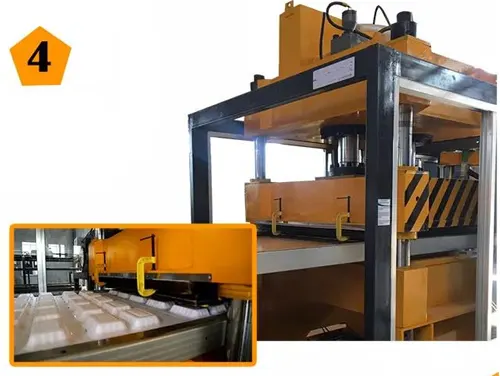
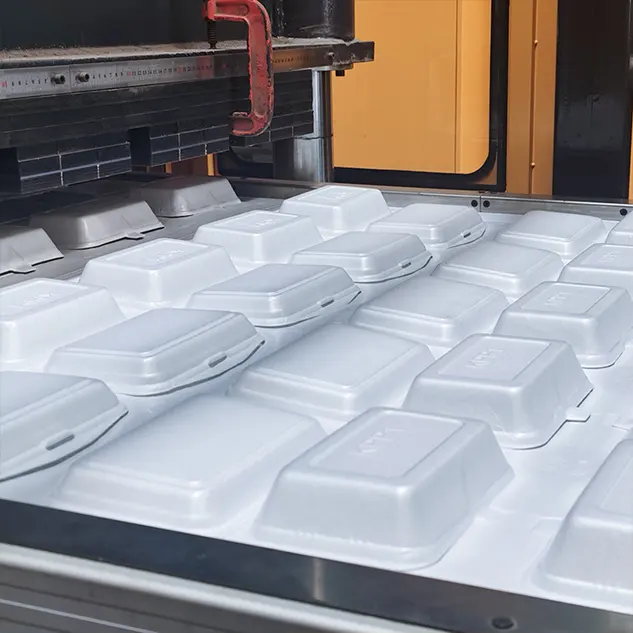
液压裁切单元产品资料标注最大裁切压力120 t、油泵电机11 kW。这些是裁切单元参数,不能替代机器成型压力。请确认其适用于报价机型及模具。
油泵电机为液压裁切系统提供动力,产品资料描述裁切整洁、精确。应约定实际裁切精度和模具验收条件。
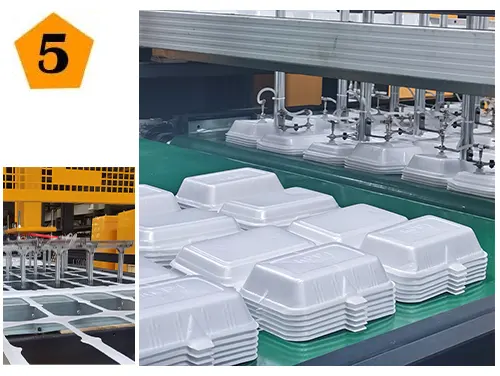
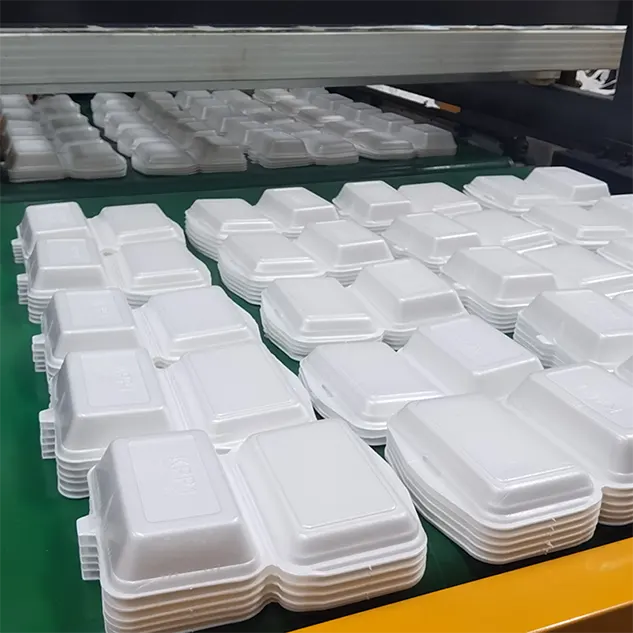
PLC控制的堆垛机实现自动堆垛、计数及移出。产品资料标注2.2 kW电机驱动滚珠丝杆逐步下降,光电开关控制行程以节省输送时间。请按所选模具确认部件及处理设置。
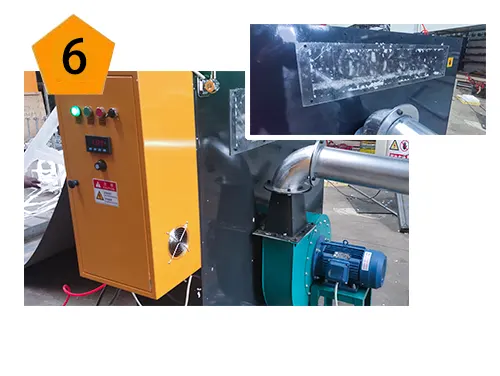
整线介绍列有回收机,而部件说明指在线边料粉碎/回收装置。将任一配置视为包含项前,应明确边料走向与供货范围。产品资料宣传结构紧凑、细粒粉碎、节能、高产及边料回用降低材料成本,但未提供粒径、能耗、产量或成本对比条件。
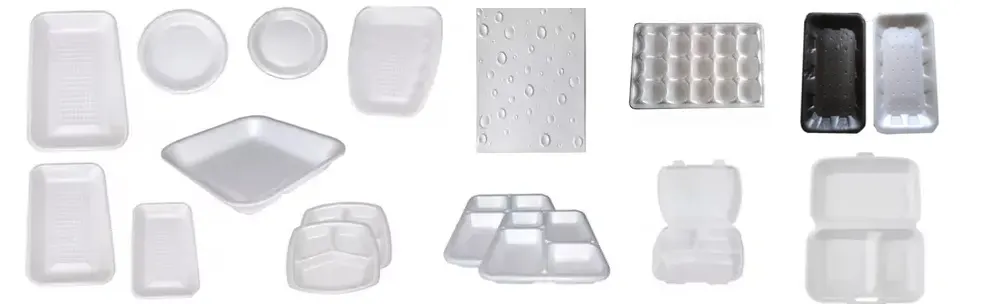
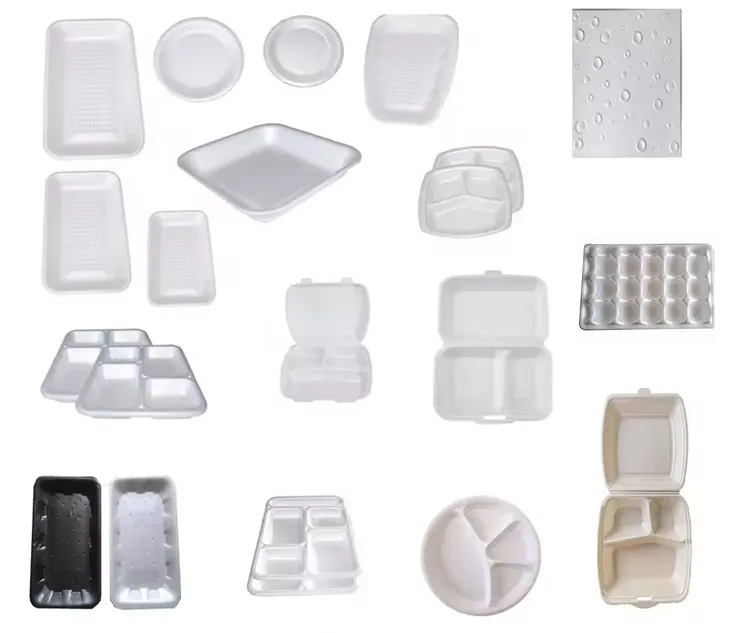
产品资料产品示例包括餐盒、盘、碗、杯、蛋托、汉堡盒、水果托盘和吊顶板。每种产品均需合适模具及明确的材料、成型配置。包装和吊顶板的成品要求也不同,应用清单应供模具讨论参考,不表示一套供货模具覆盖全部产品。
产品资料还列有超市外卖包装、耐热或冷冻食品包装。这些用途需配套片材、模具及最终用途测试。
供应商宣传红外陶瓷加热均匀、全自动、节省人工和占地,并称工业部件可支持24/7连续运行。应结合实际机器、维护计划及验收标准核实。这些宣传不改变业主关于外侧保温层含石棉且与发热元件分开的披露。
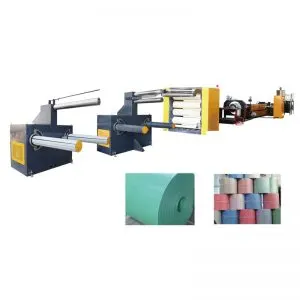
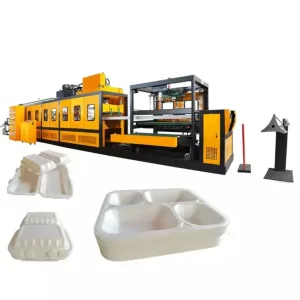
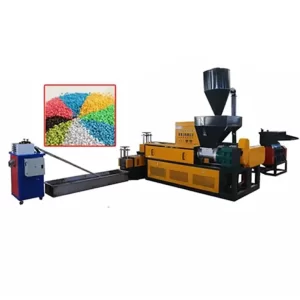
成型机使用预制PS泡沫片材,将其加工为餐盒。整线说明将PS片材挤出机列为独立上游设备,并列有生产边料回收设备。请确认项目需要这些设备,还是使用现有片材供应。
业主已确认DY-1380最大成型深度100 mm、成型压力15 t,整机重量15 t仍为暂定。这些属于不同参数,确认DY-1380并不解决DY-1040争议值。
产品资料描述先液压裁切,再由PLC控制堆垛、计数和移出,另有在线边料回收装置。最终设备清单应明确所选模具及整线的裁切、收集和边料处理配置。
确认上游片材供应、产品模具、后续处理及生产现场要求。
确认项目是否需要独立PS发泡片材挤出生产线。
核对产品图纸、模腔布置及成品尺寸。
确认最终配置的电力、气源、冷却及场地要求。
核对边料处理及回收系统的适用性。
选定配置前
比较德一PS发泡餐盒机方案时,应采用相同材料、产品及运行条件。
记录PS片材厚度与密度、餐盒形状、模腔数、周期时间及合格品件数/h。
区分额定产量与实测合格品产量。注明测试时长、废品、公用工程计量边界及开机条件。装机功率不等于实测能耗。
购买DEYI设备后,我们安排工程师到现场协助安装、调试和操作培训。请按项目确认设备、辅助系统、场地准备及服务安排。